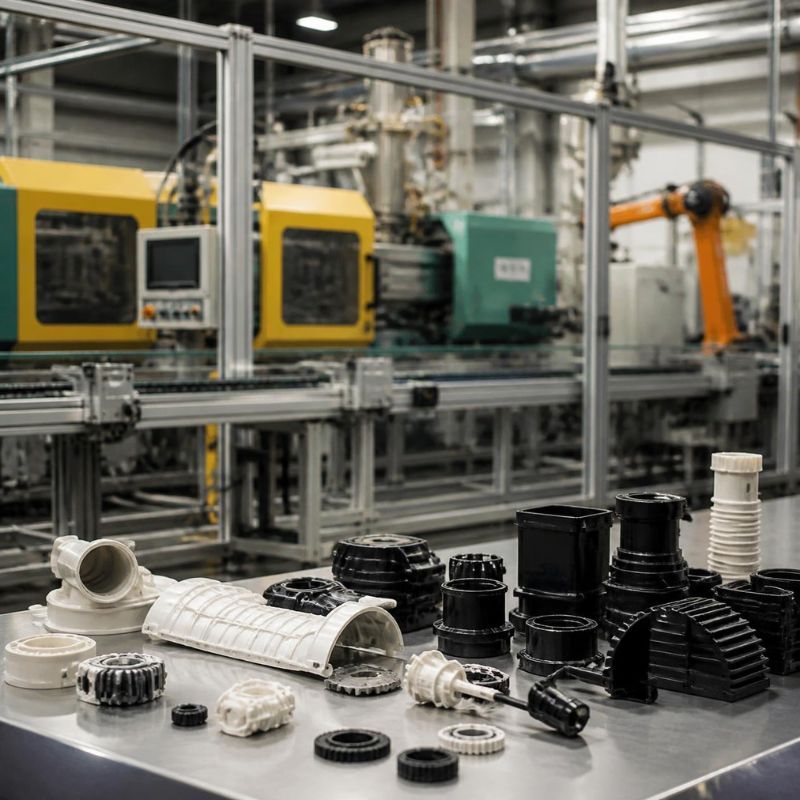
Produkcja metodą wtrysku może na pierwszy rzut oka wydawać się prosta: tworzywo zostaje podgrzane, trafia do formy, stygnie, a następnie gotowy detal jest z niej wyjmowany. W rzeczywistości za każdym poprawnie wykonanym elementem stoi znacznie bardziej rozbudowany proces. Ogromne znaczenie ma już sama forma wtryskowa, ponieważ to ona nadaje produktowi określony kształt, wymiary i znaczną część cech powierzchni. Forma musi być dostosowana nie tylko do geometrii wyrobu, ale również do wybranego tworzywa, wielkości planowanej serii i parametrów konkretnej maszyny.
W jej konstrukcji uwzględnia się między innymi gniazda formujące, układ doprowadzający tworzywo, chłodzenie, odpowietrzenie oraz mechanizm wypychania detalu. Przy bardziej skomplikowanych częściach pojawiają się suwaki, rdzenie i inne ruchome komponenty. Każde z tych rozwiązań zwiększa możliwości technologiczne, lecz jednocześnie wpływa na stopień skomplikowania oraz koszt wykonania narzędzia.
Projekt produktu trzeba od początku przygotowywać z myślą o technologii wtrysku
Dobra forma nie naprawi wszystkich problemów wynikających z niewłaściwie zaprojektowanego detalu. Z tego powodu przygotowanie produkcji powinno rozpoczynać się znacznie wcześniej niż w momencie montażu narzędzia na wtryskarce. Już podczas projektowania modelu 3D trzeba przewidzieć sposób, w jaki uplastycznione tworzywo wypełni gniazdo oraz jak gotowy element zostanie później wyjęty.
Szczególne znaczenie mają grubości ścianek. Bardzo masywne fragmenty mogą chłodzić się znacznie dłużej niż cienkie, co sprzyja powstawaniu zapadnięć, naprężeń i deformacji. Z kolei przesadnie cienka ścianka może utrudniać prawidłowe wypełnienie formy. Projektant powinien również przewidzieć odpowiednie pochylenia technologiczne, promienie oraz sposób wzmacniania konstrukcji.
W wielu przypadkach zamiast zwiększać grubość całego elementu lepiej wykorzystać żebra. Pozwalają one poprawić sztywność bez niepotrzebnego zwiększania masy produktu i czasu potrzebnego na jego schłodzenie.
Dobór tworzywa wpływa na wygląd, trwałość oraz przebieg całego procesu technologicznego
Następnym ważnym etapem jest wybór materiału. Pod określeniem „tworzywa sztuczne” kryje się ogromna grupa materiałów o bardzo różnych właściwościach. W produkcji wtryskowej stosuje się między innymi PP, PE, ABS, PA, PC czy POM, a także liczne mieszanki oraz odmiany modyfikowane dodatkami.
Materiał wybiera się przede wszystkim według przyszłego zastosowania wyrobu. Inne wymagania będzie miała dekoracyjna obudowa urządzenia używanego w mieszkaniu, a inne element mechaniczny pracujący przez wiele godzin w podwyższonej temperaturze. Istotne mogą być:
- odporność mechaniczna,
- sztywność,
- elastyczność,
- odporność na uderzenia,
- temperatura użytkowania,
- odporność chemiczna,
- stabilność wymiarowa,
- wygląd powierzchni,
- możliwość barwienia,
- odporność na działanie promieniowania UV.
Materiał powinien być również odpowiedni do samej technologii produkcji. Różne termoplasty wymagają innych temperatur przetwórstwa, warunków przygotowania i parametrów wtrysku.
Przygotowanie granulatu przed wtryskiem może zdecydować o jakości gotowych detali
Tworzywo trafiające do produkcji najczęściej występuje w postaci granulatu. Nie zawsze można jednak przesypać je bezpośrednio z opakowania do zasobnika maszyny. Część materiałów wymaga wcześniejszego przygotowania, przede wszystkim dokładnego suszenia.
Problem dotyczy zwłaszcza tworzyw pochłaniających wilgoć. Jej nadmierna zawartość może pogorszyć przebieg przetwarzania i właściwości gotowej części. Dlatego trzeba przestrzegać warunków przygotowania przewidzianych dla konkretnego gatunku materiału, zwracając uwagę zarówno na temperaturę, jak i czas suszenia.
Na tym etapie mogą być również dozowane barwniki i dodatki nadające tworzywu określone cechy. W zależności od projektu stosuje się rozwiązania wpływające między innymi na kolor, odporność na promieniowanie UV, właściwości mechaniczne czy zachowanie materiału podczas przetwórstwa.
Uplastycznianie tworzywa przygotowuje materiał do wypełnienia gniazda formującego
Po odpowiednim przygotowaniu granulat trafia do układu uplastyczniającego wtryskarki. Obracający się ślimak transportuje materiał wzdłuż ogrzewanego cylindra. Tworzywo stopniowo przechodzi w stan umożliwiający jego dalsze przetwarzanie i zostaje przygotowane do kolejnego cyklu.
Temperatura ma tutaj bardzo duże znaczenie. Materiał musi osiągnąć właściwą płynność, ale nie może być niepotrzebnie przegrzewany. Parametry zależą od konkretnego rodzaju termoplastu, a nawet jego dokładnej odmiany.
W praktyce stabilna produkcja wymaga kontrolowania wielu ustawień jednocześnie. Liczą się temperatury poszczególnych stref cylindra, prędkość obrotowa ślimaka, przeciwciśnienie, wielkość dozowania oraz czas przebywania materiału w układzie. Szczegółowe informacje dotyczące przetwórstwa i rozwiązań związanych z tworzywami można znaleźć również w serwisie Chemos.pl, który tematycznie wpisuje się w zagadnienia związane z produkcją elementów z polimerów.
Właściwy moment wtrysku decyduje o prawidłowym wypełnieniu całej przestrzeni formy
Po przygotowaniu odpowiedniej porcji uplastycznionego materiału rozpoczyna się właściwy wtrysk. Ślimak wykonuje ruch do przodu i wtłacza tworzywo przez dyszę oraz układ doprowadzający do gniazda formującego. Proces trwa krótko, lecz ma ogromne znaczenie dla końcowego rezultatu.
Tworzywo powinno dotrzeć do wszystkich wymaganych obszarów, zanim nadmiernie się ochłodzi. Zbyt wolne wypełnianie może prowadzić do niedolewów albo widocznych śladów łączenia strug. Nieprawidłowo dobrane parametry mogą natomiast powodować inne problemy jakościowe.
Duże znaczenie ma położenie punktu lub punktów wtrysku. To od nich rozpoczyna się przepływ materiału, dlatego ich lokalizacja wpływa na sposób wypełniania gniazda, wygląd powierzchni oraz rozmieszczenie linii łączenia. Przy skomplikowanych detalach decyzja dotycząca sposobu doprowadzenia tworzywa jest jednym z ważniejszych elementów przygotowania formy.
Docisk ogranicza skutki skurczu tworzywa pojawiającego się podczas chłodzenia
Wypełnienie gniazda nie oznacza jeszcze końca procesu formowania. Po fazie wtrysku następuje docisk. Przez określony czas maszyna utrzymuje ciśnienie i uzupełnia materiał w związku ze zmianą jego objętości podczas stygnięcia.
Prawidłowe ustawienie docisku ma wpływ między innymi na wymiary produktu, masę detalu oraz występowanie zapadnięć. Zbyt mały docisk może powodować niepożądane zmiany geometrii, natomiast przesadne wartości również nie są korzystne i mogą zwiększać naprężenia czy utrudniać późniejsze wyjęcie elementu.
W seryjnej produkcji znaczenie ma przede wszystkim powtarzalność. Nie wystarczy wykonać jednej idealnej sztuki. Proces powinien umożliwiać uzyskanie podobnych właściwości podczas setek, tysięcy, a czasem milionów kolejnych cykli.
Chłodzenie detalu jest jednym z najważniejszych etapów całego cyklu wtryskowego
Po wprowadzeniu gorącego tworzywa do formy materiał musi oddać odpowiednią ilość ciepła. Dopiero wtedy detal osiąga sztywność pozwalającą na bezpieczne otwarcie narzędzia i usunięcie produktu.
Chłodzenie potrafi stanowić znaczną część całkowitego czasu cyklu, dlatego konstrukcja układu chłodzącego ma bezpośrednie przełożenie na wydajność produkcji. Dobrze zaprojektowane kanały powinny możliwie skutecznie odbierać ciepło z obszarów gniazda.
Nie chodzi jednak wyłącznie o szybkość. Nierównomierne chłodzenie może powodować paczenie się detalu, różnice skurczu i problemy wymiarowe. Szczególnie podatne są elementy o dużych powierzchniach, skomplikowanej geometrii albo znacznych różnicach grubości ścianek.
Otwarcie formy i wypchnięcie produktu wymaga odpowiedniego zaprojektowania geometrii części
Po wystarczającym schłodzeniu forma zostaje otwarta. Gotowy element musi następnie zostać oddzielony od powierzchni formujących. W tym celu wykorzystuje się najczęściej układ wypychaczy, choć w zależności od konstrukcji narzędzia mogą być stosowane również inne rozwiązania.
Właśnie tutaj ujawnia się znaczenie wspomnianych wcześniej pochyleń technologicznych. Jeżeli pionowe powierzchnie są zaprojektowane bez odpowiedniego kąta, detal może zbyt mocno trzymać się formy. Efektem bywają problemy z automatycznym odbiorem, ślady na powierzchni, deformacje, a w skrajnych przypadkach nawet uszkodzenia produktu.
Miejsca działania wypychaczy również powinny być przemyślane. Siła musi zostać rozłożona tak, aby część można było wyjąć bez jej odkształcania, a jednocześnie ewentualne ślady technologiczne nie znajdowały się w szczególnie eksponowanych miejscach.
Gotowy element wtryskowy może wymagać dalszej obróbki, montażu lub znakowania
Wyjęcie produktu z formy nie zawsze oznacza zakończenie produkcji. W zależności od zastosowanej technologii detal może wymagać oddzielenia pozostałości układu wlewowego, usunięcia niewielkich wypływek, kontroli wymiarów albo dalszych operacji.
Części wtryskowe mogą być następnie:
- montowane w większe zespoły,
- zgrzewane,
- klejone,
- znakowane,
- dekorowane,
- pakowane,
- łączone z komponentami metalowymi lub elektronicznymi.
Nowoczesne linie produkcyjne często automatyzują dużą część tych czynności. Robot może odebrać detal bezpośrednio z formy i przekazać go do kolejnego stanowiska, dzięki czemu ogranicza się pracę ręczną oraz poprawia powtarzalność całego procesu.
Kontrola jakości pozwala utrzymać powtarzalność podczas długiej produkcji seryjnej
Produkcja wtryskowa jest szczególnie ceniona ze względu na możliwość wykonywania dużych serii identycznych elementów. Osiągnięcie wysokiej powtarzalności wymaga jednak kontroli zarówno procesu, jak i samych wyrobów.
Sprawdzane mogą być wymiary, masa, wygląd powierzchni, kolor, wytrzymałość oraz inne cechy wynikające ze specyfikacji produktu. Zakres kontroli zależy od zastosowania. Prosty element opakowania będzie podlegał innym wymaganiom niż precyzyjny komponent techniczny pracujący wewnątrz mechanizmu.
Istotne jest także obserwowanie zmian zachodzących podczas kolejnych godzin produkcji. Temperatura formy, parametry materiału czy zużycie elementów narzędzia mogą wpływać na rezultat. Dlatego dobrze przygotowany proces opiera się nie tylko na kontroli gotowych części, lecz również na stabilnym monitorowaniu parametrów technologicznych.
Automatyzacja procesu wtrysku pozwala skracać cykle i ograniczać ryzyko błędów
Przy większych seriach każda sekunda cyklu zaczyna mieć znaczenie ekonomiczne. Jeżeli produkt jest wykonywany setki tysięcy razy, nawet niewielkie skrócenie czasu potrzebnego na pojedynczy cykl może przynieść zauważalną różnicę.
Automatyzacja może obejmować podawanie granulatu, dozowanie dodatków, odbieranie części, kontrolę, montaż oraz pakowanie. Dzięki temu wtryskarka staje się jednym z elementów większej linii technologicznej.
Nie oznacza to jednak, że najszybszy możliwy cykl zawsze będzie najlepszy. Nadmierne skracanie chłodzenia może skutkować deformacją części, a niewłaściwe zwiększenie prędkości wtrysku może wywołać kolejne problemy. Najbardziej opłacalny jest proces stabilny, powtarzalny i możliwie szybki bez pogarszania jakości produktu.
Od projektu formy do gotowej części prowadzi wiele wzajemnie zależnych etapów
Wtrysk tworzyw sztucznych jest technologią, w której trudno analizować poszczególne elementy w całkowitym oderwaniu od pozostałych. Konstrukcja produktu wpływa na projekt formy, materiał narzuca określone warunki przetwórstwa, układ chłodzenia oddziałuje na czas cyklu, a parametry maszyny decydują o jakości i powtarzalności produkcji.
Dobrze przygotowany proces pozwala wytwarzać zarówno niewielkie precyzyjne komponenty, jak i znacznie większe elementy użytkowe. Największą zaletą technologii jest możliwość połączenia skomplikowanego kształtu z wysoką powtarzalnością oraz dużą wydajnością produkcji seryjnej. Wymaga to jednak dopracowania całej drogi technologicznej – od pierwszego modelu części i projektu narzędzia aż po kontrolę ostatniego detalu opuszczającego linię.
FAQ – najczęstsze pytania dotyczące wtrysku tworzyw sztucznych
Jaką funkcję pełni forma wtryskowa?
Forma nadaje tworzywu docelową geometrię i umożliwia powtarzalne wykonywanie kolejnych elementów. Obejmuje również rozwiązania odpowiedzialne między innymi za doprowadzenie materiału, chłodzenie oraz wyjęcie części.
Czy każde tworzywo sztuczne można przetwarzać metodą wtrysku?
Nie. Do wtrysku wykorzystuje się odpowiednio dobrane materiały, przede wszystkim termoplasty. Każdy gatunek wymaga właściwych parametrów przetwórstwa.
Dlaczego chłodzenie jest tak ważne podczas wtrysku?
Wpływa na czas całego cyklu, stabilność wymiarową oraz ryzyko powstawania deformacji. Nierównomierne odprowadzanie ciepła może pogorszyć jakość produktu.
Czy element po wyjęciu z formy jest od razu gotowy do sprzedaży?
Nie zawsze. Niektóre produkty wymagają dodatkowej kontroli, obróbki, montażu, znakowania, dekorowania lub pakowania.
Od czego zależy opłacalność produkcji wtryskowej?
Znaczenie mają między innymi koszt wykonania formy, cena materiału, czas pojedynczego cyklu, liczba gniazd, poziom automatyzacji, udział braków oraz wielkość całej serii.